У світі контролю рідини, Кульовий клапан має незамінну позицію завдяки своїй чудовій продуктивності. Джерело всіх його переваг зосереджено в одному, здавалося б, простому, але точному компоненті: м'яч (або сфера). Це не просто перемикач, але “серце” що визначає ефективність ущільнення, тривалість життя, і надійність клапана.
Як фабрика, яка активно займається виробництвом клапанів, BMAG вважає, що глибоке розуміння кожної частини клапана є важливим, оскільки це дозволяє покупцям і користувачам краще розуміти та використовувати його. Ця стаття надасть комплексний аналіз функції сфери кульового клапана, матеріалів, і виробничий процес. Ми також розглянемо загальні збої, спричинені сферою, та їх вирішення, посилаючись на відповідні міжнародні стандарти, щоб забезпечити повну базу знань за високоякісною сферою.
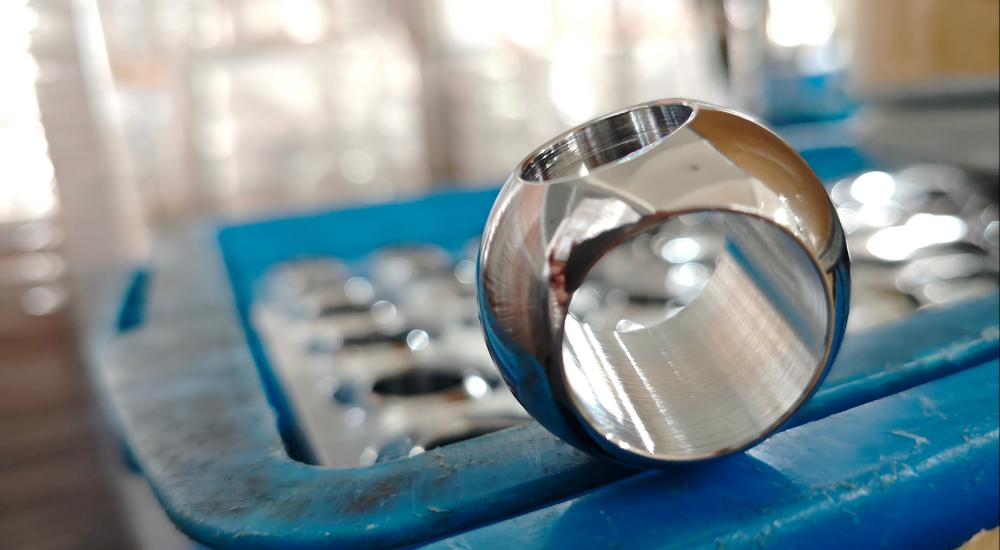
1. Основна функція та принцип роботи: Мистецтво повороту на 90 градусів
Основна функція сфери полягає в тому, щоб контроль проходження і перекриття рідини. Його принцип простий і дуже ефективний:
ВІДЧИНЕНО: Свердло (канал через сферу) паралельно напрямку потоку труби, створення низького опору, прямий шлях для плавного проходження середовища.
Закрити: Обертанням штока 90 ступенів, тверда поверхня кулі стає перпендикулярною до напрямку потоку. У щільному контакті з сидіннями з обох сторін, утворює надійну запірну герметичність.
Це швидке відкриття/закриття на 90 градусів є головною перевагою кульового крана порівняно з іншими, такими як засувки або засувки.

2. Вибір матеріалу: Перший крок до успіху
Матеріал кулі безпосередньо визначає її здатність стабільно працювати протягом тривалого часу при певних температурах, тиски, і хімічні середовища. Вибір неправильного матеріалу є однією з головних причин передчасного виходу клапана з ладу.
| Тип матеріалу | Загальні оцінки | Ключові характеристики & Переваги | Типові програми |
| Нержавіюча сталь | SS304, SS316, SS316L, Дуплекс SS 2205 | Найбільш широко використовується. Чудова стійкість до корозії, особливо 316/316L проти хлоридів. Високий санітарний клас, хороша міцність. | Очищення води, хімічна обробка, харчування & напій, фармацевтичні препарати, природний газ |
| Вуглецева сталь | A105 (Ковані), WCB (акторський склад) | Економічно вигідний, висока міцність і твердість, підходить для високого тиску & температура. Погана стійкість до корозії, зазвичай вимагає покриття поверхні. | олія & газ, парові системи, трубопроводи високого тиску |
| Латунь | Hpb59-1, C36000 | Хороша теплопровідність, відмінна оброблюваність, менша вартість. Підходить для неагресивних середовищ. | Житлові водопроводи, HVAC, газові труби |
| Спеціальні сплави | Монель, Хастеллой, Інконель, Титан | Для екстремальних умов. Чудова стійкість до певних хімічних речовин, високі температури, і носити. | Опріснення морської води, сильні кислоти/луги, аерокосмічний, морські платформи |
| Кераміка | Цирконій (ZrO₂), Глинозем (Al₂O₃) | Надзвичайно висока твердість, винятковий знос & Корозійна стійкість, чудова стійкість до високих температур. | Високоабразивні шлами, корозійні середовища з частинками |

3. Виробничий процес: Трансформація від Blank до Precision Core
Створення високоякісної сфери залежить від ретельного та точного виробничого процесу.
- Вибір матеріалу & Кування/Лиття: Підбирається якісна прутка або труби. Вихідна заготовка формується методом гарячого кування або точного лиття. Поковки мають чудові механічні властивості.
- Груба обробка & Термічна обробка: Токарні верстати з ЧПУ виконують початкове формування. Далі слід термічна обробка (Напр., відпал розчину, гасіння) для зняття стресу, оптимізувати мікроструктуру, і покращують властивості матеріалу.
- Тонкий помел: Це вирішальний крок. Для точного контролю використовується спеціалізований шарошліфувальний верстат сферичність (округлість) і шорсткість поверхні (Ра). Подібна до дзеркала, Ідеально кругла поверхня необхідна для досягнення низького крутного моменту та герметизації без витоків.
- Обробка поверхні & Покращення: Для вимогливих додатків, поверхня сфери покращується за допомогою обробки, як Безелектричне нікелювання (ЄПС), Тверде хромування (HCr), або Покриття з карбіду вольфраму (TCC) для підвищення стійкості до корозії або зношування.
- Остаточна перевірка: Використання точних інструментів, таких як координатно-вимірювальна машина (ШМ), кожна сфера зазнає 100% перевірка розмірів, округлість, і обробка поверхні, щоб забезпечити її відповідність стандартам дизайну.

4. Поширені збої, спричинені сферою: Причини та рішення
Багато несправностей клапанів можна простежити до сфери. Розуміння цих питань допоможе у правильному виборі та обслуговуванні.
| Поширена помилка | Першопричина (Пов'язані зі Сферою) | Рішення |
| 1. Внутрішній витік | – Подряпини або виїмки на поверхні сфери: Тверді частки в носії або неправильна експлуатація спричиняють подряпини, порушення лінії зчеплення з сидінням. – Сферна корозія: Неправильний вибір матеріалу призводить до хімічної корозії, роблячи поверхню нерівною. – Втрата округлості: Постійна деформація під дією високої температури/тиску або низька початкова точність виготовлення перешкоджають ідеальній посадці сидіння. | – Збільшення твердості поверхні: Виберіть твердіший основний матеріал або застосуйте обробку для зміцнення поверхні (Напр., TCC). – Правильний вибір матеріалу: Строго вибирайте матеріали, стійкі до корозії (Напр., Нержавіюча сталь, Хастеллой) залежно від хімічного складу середовища, температура, і концентрація. – Забезпечте точність виробництва: Співпрацюйте з надійним виробником, який гарантує необхідну сферичність і обробку поверхні. |
| 2. Високий робочий момент або заїдання | – Роздратування між сферою та сидінням: Під високим тиском або з недостатньою мастилом, певні комбінації металів (як нержавіюча сталь на нержавіючу) можуть прилягати один до одного. – Затвердіння/кристалізація середовища: Такі середовища, як сироп або вапняна рідина, можуть тверднути в порожнині клапана, “склеювання” сфера на місці. – Накопичення продуктів корозії: Оксиди та інші домішки з корозійної сфери збільшують тертя. | – Оптимізуйте поєднання матеріалів: Уникайте комбінацій, які можуть призвести до подразнення, або нанесіть покриття з низьким коефіцієнтом тертя ЄПС до сфери. – Регулярне технічне обслуговування & прибирання: Для носіїв, схильних до застигання, встановіть графік циклів роботи клапана та промивання лінії. – Використовуйте корозійностійкі матеріали: Принципово запобігають утворенню продуктів корозії. |
| 3. Ерозія/стирання | – Високошвидкісна рідина або тверді частинки: В лінії з піском, гною, або каталізатори, частинки, що швидко рухаються, діють на поверхню кулі як наждачний папір, особливо під час дроселювання. | – Використовуйте надтверді матеріали: Використовуйте керамічні кулі, які значно твердіші за метали. – Нанесіть наплавлення поверхні: Покрийте металеві сфери Карбід вольфраму (TCC) або накладку Stellite для створення надзвичайно зносостійкого шару. – Уникайте дроселювання за допомогою стандартних кульових кранів: Для абразивних робіт, що вимагають дроселювання, використовуйте спеціально розроблені кульові крани V-порту або інші типи клапанів, стійких до ерозії. |

5. Ключові стандарти, що регулюють сфери кульових кранів
Професійна сфера виробництва повинна відповідати суворим міжнародним стандартам, які визначають вимоги до матеріалів, розміри, та перевірка.
API 608 – Металеві кульові крани – Фланцевий, Різьблений, і зварювання кінців
- Джерело: Американський інститут нафти.
- Актуальність: Основний стандарт для кульових кранів у нафтохімічній промисловості. Він визначає вимоги до дизайну, матеріалів, товщина стінки, тестування, та перевірка. Він містить керівні принципи вибору матеріалу сфери та розрахунку товщини стінки для забезпечення безпеки під тиском.
API 6D – Технічні умови для трубопроводів і арматури
- Джерело: Американський інститут нафти.
- Актуальність: Зосереджено на арматурі для магістральних трубопроводів, цей стандарт є більш суворим. Це висуває жорсткіші матеріальні вимоги до сфери, включаючи випробування на удар, і вимагає проведення неруйнівного дослідження (NDE) як радіографічне тестування (RT) або УЗД (UT) переконатися, що сфера не має внутрішніх дефектів.
ASME B16.34 – Клапани — фланцеві, Різьблений, і зварювальний кінець
- Джерело: Американське товариство інженерів-механіків.
- Актуальність: Це основний стандарт конструкції клапана, який визначає номінальні значення тиску та температури. Дизайн кулі, особливо товщина його стінки, має бути достатнім, щоб витримувати тиск за його номінального значення, і цей стандарт є основою для розрахунку.
ISO 17292 – Металеві кульові крани для нафти, нафтохімічна та суміжні галузі
- Джерело: Міжнародна організація стандартизації.
- Актуальність: Як міжнародний аналог API 608, він так само деталізує дизайн, матеріал, продуктивність, тестування, та методи перевірки промислових металевих кульових кранів, що робить його критичним довідником у всьому світі.
Висновок: Професійний вибір – це надійна гарантія
Сфера з кульовим краном є кульмінацією технології та майстерності. Його якість безпосередньо впливає на безпеку, ефективність, і вартість вашої системи контролю рідини. Як фабрика з великим досвідом виробництва, ми глибоко розуміємо важливість кожної деталі — від точного вибору матеріалу та мікронної точності обробки до суворого дотримання міжнародних стандартів.
Якщо ви шукаєте високоякісні клапанні сфери, які відповідають вимогливим умовам експлуатації та міжнародним стандартам, або якщо вам потрібна експертна технічна консультація, будь ласка, не соромтеся зв'яжіться з нами. Дозвольте нам підтримувати ваш успіх нашими професійними знаннями та надійною продукцією.