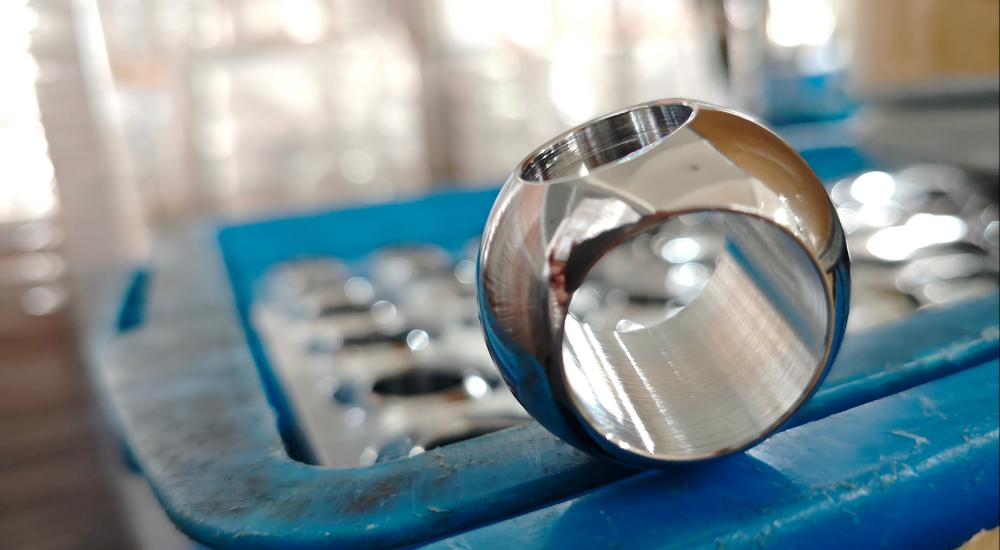
I væskekontrollens verden, Ballventilen har en uerstattelig stilling på grunn av sin overlegne ytelse. Kilden til alle fordeler er konsentrert i en tilsynelatende enkel, men likevel presis komponent: ballen (eller sfære). Det er ikke bare en bryter, men “hjerte” som bestemmer tetningsytelsen, levetid, og påliteligheten til ventilen.
Som en fabrikk som er dypt engasjert i produksjon av ventiler, BMAG mener at det er viktig å forstå hver del av en ventil grundig, Ettersom det gjør det mulig for kjøpere og brukere å forstå og bruke det bedre. Denne artikkelen vil gi en omfattende analyse av ballventilfærens funksjon, materialer, og produksjonsprosess. Vi vil også utforske vanlige feil forårsaket av sfæren og deres løsninger, siterer relevante internasjonale standarder for å gi et omfattende kunnskapsgrunnlag bak en sfære av høy kvalitet.
1. Kjernefunksjon og arbeidsprinsipp: Kunsten med 90-graders rotasjon
Kjernefunksjonen til sfæren er å Kontroller passasjen og avstengning av væske. Prinsippet er både enkelt og svært effektivt:
Åpne: Boringen (Kanalen gjennom sfæren) er parallell med rørets strømningsretning, skape en lav motstand, rett gjennom banen for at mediet skal passere jevnt.
Lukke: Ved å rotere stilken 90 grader, Den faste overflaten på sfæren blir vinkelrett på strømningsretningen. I tett kontakt med setene på begge sider, det danner et pålitelig avstengningsforsegling.
Denne raske 90-graders åpne/nære handlingen er Hallmark-fordelen med en kuleventil sammenlignet med andre som port- eller klodeventiler.

2. Materiell valg: Det første trinnet til suksess
Materialet i sfæren bestemmer direkte dens evne til å operere stabilt på lang sikt under spesifikke temperaturer, press, og kjemiske medier. Å velge feil materiale er en av de viktigste årsakene til for tidlig ventilsvikt.
| Materialtype | Vanlige karakterer | Viktige funksjoner & Fordeler | Typiske applikasjoner |
| Rustfritt stål | SS304, SS316, SS316L, Dupleks SS 2205 | Mest brukt. Utmerket korrosjonsbestandighet, spesielt 316/316l mot klorider. Høy sanitærkarakter, god styrke. | Vannbehandling, Kjemisk prosessering, mat & drikke, legemidler, Naturgass |
| Karbonstål | A105 (Smidd), WCB (Støpe) | Kostnadseffektiv, Høy styrke og hardhet, Passer for høyt trykk & temperatur. Dårlig korrosjonsmotstand, krever vanligvis overflatebelegg. | Olje & gass, dampsystemer, Høytrykksrørledninger |
| Messing | HPB59-1, C36000 | God varmeledningsevne, Utmerket maskinbarhet, Lavere kostnader. Passer for ikke-korrosive medier. | Boligvannslinjer, VVS, Gassrør |
| Spesielle legeringer | Monel, Hastelloy, Inconel, Titan | For ekstreme forhold. Overlegen motstand mot spesifikke kjemikalier, høye temperaturer, og slitasje. | Sjøvann avsalting, Sterke syrer/alkalier, luftfart, Offshore -plattformer |
| Keramikk | Zirconia (Zro₂), Aluminiumoksyd (Al₂o₃) | Ekstremt høy hardhet, Eksepsjonell slitasje & Korrosjonsmotstand, Utmerket stabilitet med høy temperatur. | Svært slitende slam, etsende medier med partikler |

3. Produksjonsprosess: Transformasjonen fra blank til presisjonskjerne
Opprettelsen av en sfære av høy kvalitet er avhengig av en streng og presis produksjonsprosess.
- Materiell valg & Smi/støping: Stang av høy kvalitet er valgt. Det første blanket dannes gjennom varmt smiing eller presisjonsstøping. Forginger tilbyr overlegne mekaniske egenskaper.
- Grov maskinering & Varmebehandling: CNC dreiebenker utfører innledende forming. Dette blir fulgt av varmebehandling (F.eks., løsning annealing, slukking) for å lindre stress, Optimaliser mikrostrukturen, og forbedre materialegenskapene.
- Fin sliping: Dette er det avgjørende trinnet. En spesialisert kule slipemaskin brukes til å kontrollere nøyaktig sfærisitet (rundhet) og Overflateuhet (Ra). Et speillignende, Perfekt rund overflate er avgjørende for å oppnå lavt dreiemoment og null lekkasjeforsegling.
- Overflatebehandling & Forbedring: For krevende applikasjoner, sfæreoverflaten forbedres med behandlinger som Elektroløs nikkelbelegg (Enp), Hard kromplating (HCR), eller Tungsten karbidbelegg (TCC) For å forbedre korrosjon eller slitasje motstand.
- Endelig inspeksjon: Bruke presisjonsinstrumenter som en koordinatmålingsmaskin (CMM), Hver sfære gjennomgår 100% inspeksjon for dimensjoner, rundhet, og overflatebehandling for å sikre at den oppfyller designstandarder.

4. Vanlige feil forårsaket av sfæren: Årsaker og løsninger
Mange ventilfeil kan spores tilbake til sfæren. Å forstå disse problemene hjelper med riktig valg og vedlikehold.
| Vanlig fiasko | Rotårsak (Relatert til sfæren) | Løsning |
| 1. Intern lekkasje | – Riper eller pitting på sfæreoverflaten: Solide partikler i media eller feil drift forårsaker riper, Å bryte tetningslinjen med setet. – Sfære korrosjon: Feil seleksjon av materialer fører til kjemisk korrosjon, Gjør overflaten ujevn. – Tap av rundhet: Permanent deformasjon under høy temperatur/trykk eller dårlig innledende produksjonspresisjon forhindrer perfekt passform med setet. | – Øk overflatens hardhet: Velg et hardere basemateriale eller bruk en overflateherdingbehandling (F.eks., TCC). – Riktig valg av materiale: Velg strengt korrosjonsbestandige materialer (F.eks., Rustfritt stål, Hastelloy) basert på medienes kjemiske sammensetning, temperatur, og konsentrasjon. – Sørg for å produsere presisjon: Samarbeid med en pålitelig produsent som garanterer den nødvendige sfærisiteten og overflatebehandlingen. |
| 2. Høyt driftsmoment eller anfall | – Grupper mellom sfære og sete: Under høyt trykk eller med utilstrekkelig smøring, visse metallkombinasjoner (som rustfritt-på-rustfritt) kan overholde hverandre. – Mediestørkning/krystallisering: Medier som sirup eller kalkoppslemming kan størkne i ventilhulen, “liing” sfæren på plass. – Oppbygging av korrosjonsprodukter: Oksider og andre urenheter fra en korroderende sfære øker friksjonen. | – Optimaliser materialkobling: Unngå gallingsutsatte kombinasjoner eller bruk et lavfriksjonsbelegg som Enp til sfæren. – Regelmessig vedlikehold & Rengjøring: For media utsatt for størkning, Etablere en plan for ventilsykling og flushing. – Bruk korrosjonsbestandige materialer: Fundamentalt forhindrer dannelse av korrosjonsprodukter. |
| 3. Erosjon/slitasje | – Væske med høy hastighet eller faste partikler: I linjer med sand, Slurry, eller katalysatorer, Rask bevegende partikler fungerer som sandpapir på sfæreoverflaten, Spesielt under gasspredning. | – Bruk ultraharde materialer: Bruk keramiske kuler, som er betydelig hardere enn metaller. – Påfør overflatens hardfacing: Belegg metallfærer med Wolframkarbid (TCC) eller et stellittoverlegg for å skape et ekstremt slitasjebestandig lag. – Unngå gass med standard kuleventiler: For slipende tjenester som krever gass, Bruk spesialdesignede V-port kuleventiler eller andre erosjonsbestandige ventiltyper. |

5. Viktige standarder som regulerer kuleventilfærer
Den profesjonelle produksjonsområdet må følge strenge internasjonale standarder som spesifiserer krav til materialer, dimensjoner, og inspeksjon.
API 608 – Metallkuleventiler – Flensed, Gjenget, og sveisende ender
- Kilde: American Petroleum Institute.
- Relevans: En primær standard for kuleventiler i den petrokjemiske industrien. Den spesifiserer krav til design, materialer, Veggtykkelse, testing, og inspeksjon. Det gir ledende prinsipper for sfærens materialvalg og beregninger av veggtykkelse for å sikre sikkerhet under trykk.
6d brann – Spesifikasjon for rørlednings- og rørventiler
- Kilde: American Petroleum Institute.
- Relevans: Fokusert på ventiler for langdistanse rørledninger, Denne standarden er strengere. Det pålegger strengere materialkrav for sfæren, inkludert påvirkningstesting, og mandater ikke-destruktiv undersøkelse (Nde) som radiografisk testing (Rt) eller ultralydtesting (Ut) For å sikre at sfæren er fri for interne feil.
ASME B16.34 – Ventiler - flenset, Gjenget, og sveiseenden
- Kilde: American Society of Mechanical Engineers.
- Relevans: Dette er en grunnleggende ventildesignstandard som definerer rangeringer av trykk-temperatur. Sfærens design, Spesielt dens veggtykkelse, må være tilstrekkelig til å tåle presset ved den angitte vurderingen, og denne standarden gir grunnlaget for beregning.
ISO 17292 – Metallkuleventiler for petroleum, Petrokjemiske og allierte næringer
- Kilde: Internasjonal organisasjon for standardisering.
- Relevans: Som den internasjonale motparten til API 608, Det beskriver på samme måte designen, materiale, ytelse, testing, og inspeksjonsmetoder for industrielle metallkuleventiler, gjør det til en kritisk referanse over hele verden.
Konklusjon: Et profesjonelt valg er en pålitelig garanti
Ballventilfæren er en kulminasjon av teknologi og håndverk. Kvaliteten påvirker sikkerheten direkte, effektivitet, og kostnadene for væskekontrollsystemet ditt. Som en fabrikk med omfattende produksjonserfaring, Vi forstår dypt viktigheten av alle detaljer-fra presis seleksjon av materialer og maskineringsnøyaktighet på mikronnivå til streng overholdelse av internasjonale standarder.
Hvis du søker ventilfærer av høy kvalitet som oppfyller krevende serviceforhold og internasjonale standarder, eller hvis du trenger ekspert teknisk konsultasjon, Ikke nøl med å Kontakt oss. La oss støtte din suksess med vår profesjonelle kunnskap og pålitelige produkter.