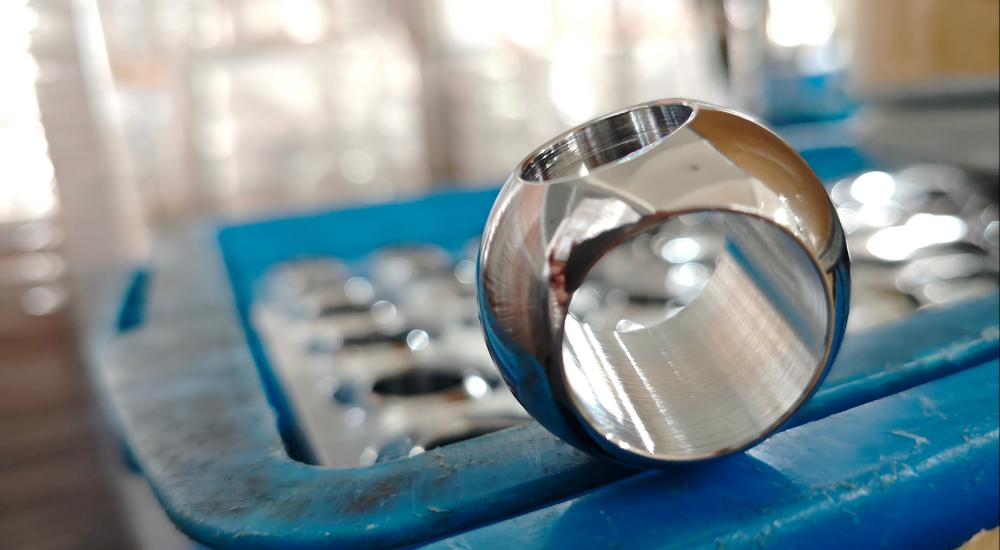
In de wereld van vloeistofcontrole, De kogelventiel heeft een onvervangbare positie vanwege de superieure prestaties. De bron van al zijn voordelen is geconcentreerd in één ogenschijnlijk eenvoudig maar toch nauwkeurig onderdeel: de bal (of bol). Het is niet zomaar een schakelaar, maar de “hart” dat bepaalt de afdichtingsprestaties, levensduur, en betrouwbaarheid van de klep.
Als fabriek diep betrokken bij de productie van kleppen, BMAG gelooft dat een grondig begrip van elk onderdeel van een afsluiter essentieel is, omdat het kopers en gebruikers in staat stelt het beter te begrijpen en te gebruiken. Dit artikel geeft een uitgebreide analyse van de functie van de kogelkraanbol, materialen, en productieproces. We zullen ook veelvoorkomende fouten onderzoeken die door de bol worden veroorzaakt en hun oplossingen, het citeren van relevante internationale normen om een uitgebreide kennisbasis te bieden achter een hoogwaardige sfeer.
1. Kernfunctie en werkingsprincipe: De kunst van 90 graden rotatie
De kernfunctie van de bol is om controleer de doorgang en afsluiting van vloeistof. Het principe is zowel eenvoudig als zeer effectief:
Open: De boring (het kanaal door de bol) evenwijdig is aan de stromingsrichting van de leiding, het creëren van een lage weerstand, rechtdoor pad zodat het medium soepel kan passeren.
Dichtbij: Door de steel te draaien 90 graden, het vaste oppervlak van de bol wordt loodrecht op de stroomrichting. In nauw contact met de stoelen aan beide zijden, het vormt een betrouwbare afsluitafdichting.
Deze snelle open/dicht-actie van 90 graden is het kenmerkende voordeel van een kogelkraan vergeleken met andere zoals schuif- of klepafsluiters.

2. Materiële selectie: De eerste stap naar succes
Het materiaal van de bol bepaalt rechtstreeks het vermogen om op de lange termijn stabiel te functioneren onder specifieke temperaturen, druk, en chemische media. Het kiezen van het verkeerde materiaal is een van de belangrijkste oorzaken van vroegtijdig falen van kleppen.
| Materiaaltype | Gemeenschappelijke cijfers | Belangrijkste kenmerken & Voordelen | Typische toepassingen |
| Roestvrij staal | SS304, SS316, SS316L, Duplex RVS 2205 | Het meest gebruikt. Uitstekende corrosiebestendigheid, vooral 316/316L tegen chloriden. Hoge sanitaire kwaliteit, goede sterkte. | Waterbehandeling, chemische verwerking, voedsel & drank, farmaceutische producten, aardgas |
| Koolstofstaal | A105 (Gesmeed), WCB (Vorm) | Kosteneffectief, hoge sterkte en hardheid, geschikt voor hoge druk & temperatuur. Slechte corrosieweerstand, vereist meestal oppervlaktecoating. | Olie & gas, stoom systemen, hogedrukpijpleidingen |
| Messing | Hpb59-1, C36000 | Goede thermische geleidbaarheid, uitstekende bewerkbaarheid, lagere kosten. Geschikt voor niet-corrosieve media. | Waterleidingen voor woningen, HVAC, gasleidingen |
| Speciale legeringen | Monel, Hastelloy, Inconel, Titanium | Voor extreme omstandigheden. Superieure weerstand tegen specifieke chemicaliën, hoge temperaturen, en slijtage. | Ontzilting van zeewater, sterke zuren/alkaliën, ruimtevaart, offshore-platforms |
| Keramiek | Zirkonia (ZrO₂), Aluminiumoxide (Al₂O₃) | Extreem hoge hardheid, uitzonderlijke slijtage & corrosiebestendigheid, uitstekende stabiliteit bij hoge temperaturen. | Zeer schurende slurries, corrosieve media met deeltjes |

3. Productieproces: De transformatie van blanco naar precisiekern
De creatie van een hoogwaardige bol is afhankelijk van een rigoureus en nauwkeurig productieproces.
- Materiële selectie & Smeden/gieten: Er wordt gekozen voor hoogwaardig staafmateriaal of pijpen. De initiële plano wordt gevormd door heet smeden of precisiegieten. Smeedstukken bieden superieure mechanische eigenschappen.
- Ruwe bewerking & Warmtebehandeling: CNC-draaibanken voeren de eerste vormgeving uit. Dit wordt gevolgd door een warmtebehandeling (Bijv., oplossing gloeien, uitdoven) om stress te verlichten, optimaliseer de microstructuur, en de materiaaleigenschappen verbeteren.
- Fijn slijpen: Dit is de beslissende stap. Er wordt gebruik gemaakt van een gespecialiseerde kogelslijpmachine om de korrel nauwkeurig te controleren bolvormigheid (rondheid) En oppervlakteruwheid (Ra). Een spiegelachtig, een perfect rond oppervlak is essentieel voor het bereiken van een laag koppel en een lekvrije afdichting.
- Oppervlaktebehandeling & Verbetering: Voor veeleisende toepassingen, het boloppervlak wordt verbeterd met behandelingen zoals Stroomloos vernikkelen (ENP), Hardverchroomd (Hcr), of Wolfraamcarbide coating (TCC) om de corrosie- of slijtvastheid te verbeteren.
- Laatste inspectie: Met behulp van precisie-instrumenten zoals een coördinatenmeetmachine (CMM), elke sfeer ondergaat 100% inspectie op afmetingen, rondheid, en oppervlakteafwerking om ervoor te zorgen dat het voldoet aan de ontwerpnormen.

4. Veelvoorkomende fouten veroorzaakt door de bol: Oorzaken en oplossingen
Veel klepstoringen zijn terug te voeren op de bol. Het begrijpen van deze problemen helpt bij de juiste selectie en onderhoud.
| Gemeenschappelijk falen | Oorzaak (Gerelateerd aan de bol) | Oplossing |
| 1. Interne lekkage | – Krassen of putjes op het boloppervlak: Vaste deeltjes in de media of onjuiste bediening veroorzaken krassen, het verbreken van de zegellijn met de stoel. – Bolcorrosie: Verkeerde materiaalkeuze leidt tot chemische corrosie, waardoor het oppervlak oneffen wordt. – Verlies van rondheid: Permanente vervorming onder hoge temperatuur/druk of een slechte initiële productieprecisie verhindert een perfecte pasvorm met de stoel. | – Verhoog de oppervlaktehardheid: Kies voor een harder basismateriaal of breng een oppervlakteverhardingsbehandeling aan (Bijv., TCC). – Juiste materiaalkeuze: Kies strikt corrosiebestendige materialen (Bijv., Roestvrij staal, Hastelloy) gebaseerd op de chemische samenstelling van de media, temperatuur, en concentratie. – Zorg voor productieprecisie: Werk samen met een betrouwbare fabrikant die de vereiste bolvormigheid en oppervlakteafwerking garandeert. |
| 2. Hoog bedrijfskoppel of vastlopen | – Gallen tussen bol en stoel: Onder hoge druk of met onvoldoende smering, bepaalde metaalcombinaties (zoals roestvrij op roestvrij) aan elkaar kunnen hechten. – Mediaverharding/kristallisatie: Media zoals siroop of kalkslurry kunnen in de klepholte stollen, “lijmen” de bol op zijn plaats. – Ophoping van corrosieproducten: Oxiden en andere onzuiverheden uit een corroderende bol verhogen de wrijving. | – Optimaliseer materiaalkoppeling: Vermijd combinaties die gevoelig zijn voor vreten of breng een coating met lage wrijving aan, zoals ENP naar de bol. – Regelmatig onderhoud & Schoonmaak: Voor media die gevoelig zijn voor stolling, stel een schema op voor klepcycli en lijnspoeling. – Gebruik corrosiebestendige materialen: Voorkom fundamenteel de vorming van corrosieproducten. |
| 3. Erosie/slijtage | – Vloeistof of vaste deeltjes met hoge snelheid: In lijnen met zand, drijfmest, of katalysatoren, snel bewegende deeltjes werken als schuurpapier op het boloppervlak, vooral tijdens het throttling. | – Gebruik ultraharde materialen: Gebruik keramische bollen, die aanzienlijk harder zijn dan metalen. – Breng oppervlakteverharding aan: Bestrijk metalen bollen met Wolfraamcarbide (TCC) of een Stelliet-overlay om een extreem slijtvaste laag te creëren. – Voorkom smoren met standaard kogelkranen: Voor schuurwerkzaamheden waarbij smoren vereist is, gebruik speciaal ontworpen kogelkranen met V-poort of andere erosiebestendige kleptypen. |

5. Belangrijke normen voor kogelkraangebieden
De professionele productiewereld moet zich houden aan strikte internationale normen die vereisten voor materialen specificeren, afmetingen, en inspectie.
API 608 – Metalen kogelkranen – Geflensd, Met schroefdraad, en lasuiteinden
- Bron: Amerikaans Petroleum Instituut.
- Relevantie: Een primaire standaard voor kogelkranen in de petrochemische industrie. Het specificeert eisen voor het ontwerp, materialen, wanddikte, testen, en inspectie. Het biedt leidende principes voor de materiaalkeuze van de bol en de wanddikteberekeningen om de veiligheid onder druk te garanderen.
6d vuur – Specificatie voor pijpleiding- en leidingafsluiters
- Bron: Amerikaans Petroleum Instituut.
- Relevantie: Gericht op kleppen voor pijpleidingen over lange afstanden, deze norm is strenger. Het stelt strengere materiaaleisen aan de bol, inclusief impacttesten, en schrijft een niet-destructief onderzoek voor (BDE) zoals radiografisch onderzoek (RT) of ultrasoon testen (UT) om ervoor te zorgen dat de bol vrij is van interne defecten.
ASME B16.34 – Kleppen – met flens, Met schroefdraad, en laseinde
- Bron: Amerikaanse Vereniging van Mechanische Ingenieurs.
- Relevantie: Dit is een fundamentele klepontwerpnorm die de druk-temperatuurwaarden definieert. Het ontwerp van de bol, vooral de wanddikte, moet voldoende zijn om de druk op de aangegeven waarde te weerstaan, en deze standaard vormt de basis voor de berekening.
ISO 17292 – Metalen kogelkranen voor petroleum, petrochemische en aanverwante industrieën
- Bron: Internationale Organisatie voor Standaardisatie.
- Relevantie: Als de internationale tegenhanger van API 608, het beschrijft op dezelfde manier het ontwerp, materiaal, prestatie, testen, en inspectiemethoden voor industriële metalen kogelkranen, waardoor het wereldwijd een kritische referentie is.
Conclusie: Een professionele keuze is een betrouwbare garantie
De kogelkraanbol is een hoogtepunt van technologie en vakmanschap. De kwaliteit ervan heeft rechtstreeks invloed op de veiligheid, efficiëntie, en de kosten van uw vloeistofregelsysteem. Als een fabriek met uitgebreide productie-ervaring, we begrijpen het belang van elk detail diep - van nauwkeurige materiaalkeuze en bewerkingsnauwkeurigheid op micronniveau tot strikte naleving van internationale normen.
Als u op zoek bent naar hoogwaardige klepkogels die voldoen aan veeleisende servicevoorwaarden en internationale normen, of als u deskundig technisch advies nodig heeft, aarzel dan niet om dat te doen neem contact met ons op. Laat ons uw succes ondersteunen met onze professionele kennis en betrouwbare producten.