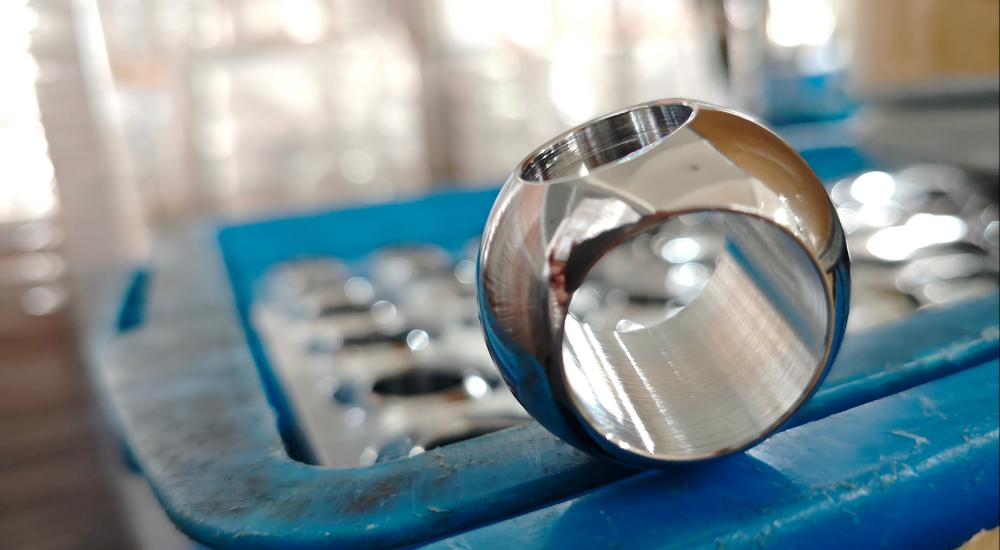
Šķidruma kontroles pasaulē, lodveida vārsts ieņem neaizvietojamu pozīciju, pateicoties tā izcilajai veiktspējai. Visu tā priekšrocību avots ir koncentrēts vienā šķietami vienkāršā, bet precīzā komponentā: bumba (vai sfēra). Tas nav tikai slēdzis, bet “sirds” kas nosaka blīvējuma veiktspēju, dzīves ilgums, un vārsta uzticamība.
Kā rūpnīca, kas dziļi nodarbojas ar vārstu ražošanu, BMAG uzskata, ka ir svarīgi rūpīgi izprast katru vārsta daļu, jo tas ļauj pircējiem un lietotājiem to labāk izprast un izmantot. Šajā rakstā tiks sniegta visaptveroša lodveida vārsta sfēras funkcijas analīze, materiāliem, un ražošanas process. Izpētīsim arī izplatītākās sfēras izraisītās kļūmes un to risinājumus, atsaucoties uz attiecīgiem starptautiskajiem standartiem, lai nodrošinātu visaptverošu zināšanu bāzi augstas kvalitātes jomā.
1. Pamatfunkcija un darbības princips: 90 grādu rotācijas māksla
Sfēras pamatfunkcija ir kontrolēt šķidruma pāreju un slēgšanu. Tās princips ir gan vienkāršs, gan ļoti efektīvs:
Atvērt: Urbums (kanāls caur sfēru) ir paralēla caurules plūsmas virzienam, radot zemu pretestību, taisns ceļš, lai vide vienmērīgi izietu.
Aizvērt: Pagriežot kātu 90 grādiem, sfēras cietā virsma kļūst perpendikulāra plūsmas virzienam. Cieši saskaras ar sēdekļiem abās pusēs, tas veido uzticamu noslēgšanas blīvējumu.
Šī ātrā 90 grādu atvēršanas/aizvēršanas darbība ir lodveida vārsta galvenā priekšrocība salīdzinājumā ar citiem, piemēram, aizbīdņiem vai globusa vārstiem..

2. Materiālu izvēle: Pirmais solis uz panākumiem
Sfēras materiāls tieši nosaka tās spēju ilgtermiņā stabili darboties noteiktās temperatūrās, spiedienus, un ķīmiskās vides. Nepareiza materiāla izvēle ir viens no galvenajiem priekšlaicīgas vārstu atteices cēloņiem.
| Materiāla veids | Kopējās atzīmes | Galvenās iezīmes & Priekšrocības | Tipiski pielietojumi |
| Nerūsējošais tērauds | SS304, SS316, SS316L, Dupleksais SS 2205 | Visplašāk lietots. Lieliska izturība pret koroziju, īpaši 316/316L pret hlorīdiem. Augsta sanitārā klase, labs spēks. | Ūdens apstrāde, ķīmiskā apstrāde, pārtiku & dzēriens, farmaceitiskie preparāti, dabasgāze |
| Oglekļa tērauds | A105 (Kalti), WCB (Cast) | Rentabls, augsta izturība un cietība, piemērots augstam spiedienam & temperatūra. Slikta izturība pret koroziju, parasti nepieciešams virsmas pārklājums. | Eļļa & gāze, tvaika sistēmas, augstspiediena cauruļvadi |
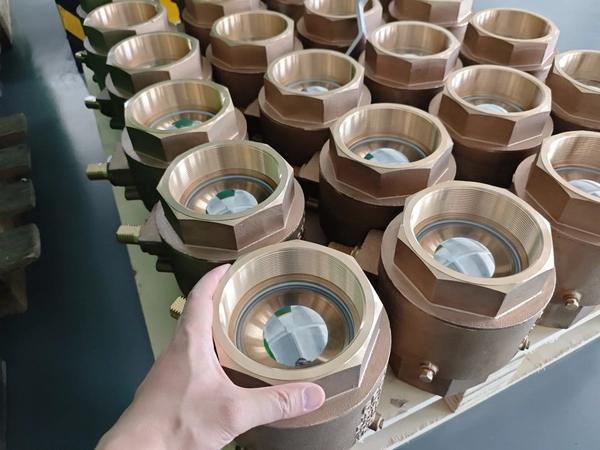
| Misiņš | Hpb59-1, C36000 | Laba siltumvadītspēja, lieliska apstrādājamība, zemākas izmaksas. Piemērots nerūsošiem materiāliem. | Dzīvojamo māju ūdensvadi, HVAC, gāzes caurules |
| Īpašie sakausējumi | Monel, Hastelijs, Inconel, Titāns | Ekstrēmiem apstākļiem. Izcila izturība pret specifiskām ķīmiskām vielām, augstas temperatūras, un valkāt. | Jūras ūdens atsāļošana, stipras skābes/sārmi, aviācija, ārzonas platformas |
| Keramika | Cirkonijs (ZrO₂), Alumīnija oksīds (Al₂O3) | Īpaši augsta cietība, izcils nodilums & izturība pret koroziju, lieliska augstas temperatūras stabilitāte. | Ļoti abrazīvas suspensijas, kodīgas vielas ar daļiņām |

3. Ražošanas process: Pārvēršana no tukša uz precizitāti
Augstas kvalitātes sfēras izveide balstās uz stingru un precīzu ražošanas procesu.
- Materiālu izvēle & Kalšana/liešana: Tiek izvēlēti augstas kvalitātes stieņu krājumi vai caurules. Sākotnējo sagatavi veido, izmantojot karsto kalšanu vai precīzo liešanu. Kalumi piedāvā izcilas mehāniskās īpašības.
- Neapstrādāta apstrāde & Termiskā apstrāde: CNC virpas veic sākotnējo formēšanu. Tam seko termiskā apstrāde (piem., šķīduma atkausēšana, rūdīšana) lai mazinātu stresu, optimizēt mikrostruktūru, un uzlabot materiāla īpašības.
- Smalka slīpēšana: Šis ir izšķirošais solis. Lai precīzi kontrolētu, tiek izmantota specializēta sfērisku slīpmašīna sfēriskums (apaļums) un virsmas raupjums (Ra). Spogulis līdzīgs, ideāli apaļa virsma ir būtiska, lai panāktu zemu griezes momentu un nulles noplūdes blīvējumu.
- Virsmas apstrāde & Uzlabojums: Prasīgiem lietojumiem, sfēras virsma tiek uzlabota ar tādām procedūrām kā Bezelektriska niķeļa pārklāšana (EKP), Cietā hromēšana (HCr), vai Volframa karbīda pārklājums (TCC) lai uzlabotu izturību pret koroziju vai nodilumu.
- Galīgā pārbaude: Izmantojot precīzus instrumentus, piemēram, koordinātu mērīšanas mašīnu (CMM), katra sfēra tiek pakļauta 100% izmēru pārbaude, apaļums, un virsmas apdari, lai nodrošinātu tā atbilstību projektēšanas standartiem.

4. Biežas neveiksmes, ko izraisa sfēra: Cēloņi un risinājumi
Daudzas vārstu kļūmes var izsekot līdz sfērai. Izpratne par šīm problēmām palīdz pareizi izvēlēties un uzturēt.
| Bieža neveiksme | Pamatcēlonis (Saistīts ar Sfēru) | Risinājums |
| 1. Iekšējā noplūde | – Skrāpējumi vai bedri uz sfēras virsmas: Apdrukājamā materiāla cietās daļiņas vai nepareiza darbība izraisa skrāpējumus, pārraujot blīvējuma līniju ar sēdekli. – Sfēras korozija: Nepareiza materiāla izvēle izraisa ķīmisku koroziju, padarot virsmu nelīdzenu. – Apaļuma zudums: Pastāvīga deformācija augstā temperatūrā/spiedienā vai slikta sākotnējā ražošanas precizitāte neļauj perfekti piestiprināt sēdekli. | – Palieliniet virsmas cietību: Izvēlieties cietāku pamatmateriālu vai veiciet virsmas cietināšanas apstrādi (piem., TCC). – Pareiza materiāla izvēle: Stingri izvēlieties korozijizturīgus materiālus (piem., Nerūsējošais tērauds, Hastelijs) pamatojoties uz mediju ķīmisko sastāvu, temperatūra, un koncentrācija. – Nodrošiniet ražošanas precizitāti: Sadarbojieties ar uzticamu ražotāju, kas garantē nepieciešamo sfēriskumu un virsmas apdari. |
| 2. Liels darba griezes moments vai krampji | – Gallings starp sfēru un sēdekli: Zem augsta spiediena vai ar nepietiekamu eļļošanu, noteiktas metāla kombinācijas (kā nerūsējošais-uz-nerūsējošā) var pieķerties viens otram. – Vides sacietēšana/kristalizācija: Vidēji, piemēram, sīrups vai kaļķu virca, var sacietēt vārsta dobumā, “līmēšana” sfēra vietā. – Korozijas produktu veidošana: Oksīdi un citi piemaisījumi no korodējošās sfēras palielina berzi. | – Optimizējiet materiālu savienošanu pārī: Izvairieties no kombinācijām, kas var izraisīt žāvēšanu, vai uzklājiet pārklājumu ar zemu berzi, piemēram EKP uz sfēru. – Regulāra apkope & Tīrīšana: Paredzēts nesējiem, kuriem ir tendence sacietēt, izveidot grafiku vārstu cikliskumam un līnijas skalošanai. – Izmantojiet pret koroziju izturīgus materiālus: Būtībā novērst korozijas produktu veidošanos. |
| 3. Erozija/noberšanās | – Liela ātruma šķidrums vai cietās daļiņas: Līnijās ar smiltīm, virca, vai katalizatori, ātri kustīgas daļiņas uz sfēras virsmas darbojas kā smilšpapīrs, īpaši droseles laikā. | – Izmantojiet īpaši cietus materiālus: Izmantojiet keramikas sfēras, kas ir ievērojami cietāki par metāliem. – Uzklājiet virsmas cieto pārklājumu: Pārklājiet metāla sfēras ar Volframa karbīds (TCC) vai Stellite pārklājumu, lai izveidotu īpaši nodilumizturīgu slāni. – Izvairieties no droseles ar standarta lodveida vārstiem: Abrazīviem pakalpojumiem, kam nepieciešama drosele, izmantojiet speciāli izstrādātus V-portu lodveida vārstus vai citus pret eroziju izturīgus vārstu tipus. |

5. Galvenie lodveida vārstu sfēru standarti
Profesionālajai ražošanas sfērai ir jāievēro stingri starptautiski standarti, kas nosaka prasības materiāliem, izmēriem, un pārbaude.
API 608 – Metāla lodveida vārsti – Atlaists, Vītņots, un metināšanas gali
- Avots: Amerikas naftas institūts.
- Atbilstība: Galvenais standarts lodveida vārstiem naftas ķīmijas rūpniecībā. Tas nosaka prasības dizainam, materiāliem, sienas biezums, testēšana, un pārbaude. Tas sniedz pamatprincipus sfēras materiāla izvēlei un sienu biezuma aprēķiniem, lai nodrošinātu drošību zem spiediena.
API 6D – Cauruļvadu un cauruļvadu vārstu specifikācijas
- Avots: Amerikas naftas institūts.
- Atbilstība: Koncentrēts uz vārstiem liela attāluma cauruļvadiem, šis standarts ir stingrāks. Tas sfērai nosaka stingrākas materiālas prasības, ieskaitot trieciena testēšanu, un nosaka nesagraujošo pārbaudi (NDE) piemēram, radiogrāfiskā pārbaude (RT) vai ultraskaņas testēšana (UT) lai nodrošinātu, ka sfēra ir bez iekšējiem defektiem.
ASME B16.34 – Vārsti — atloki, Vītņots, un metināšanas gals
- Avots: Amerikas Mašīnbūves inženieru biedrība.
- Atbilstība: Šis ir galvenais vārstu konstrukcijas standarts, kas nosaka spiediena un temperatūras rādītājus. Sfēras dizains, jo īpaši tās sieniņu biezums, jābūt pietiekamai, lai izturētu spiedienu atbilstoši tai norādītajai vērtībai, un šis standarts nodrošina aprēķina pamatu.
ISO 17292 – Metāla lodveida vārsti naftai, naftas ķīmijas un ar to saistītās nozares
- Avots: Starptautiskā standartizācijas organizācija.
- Atbilstība: Kā API starptautiskais līdzinieks 608, tas līdzīgi apraksta dizainu, materiāls, sniegumu, testēšana, un industriālo metāla lodveida vārstu pārbaudes metodes, padarot to par kritisku atsauci visā pasaulē.
Secinājums: Profesionāla izvēle ir uzticama garantija
Lodveida vārsta sfēra ir tehnoloģiju un meistarības kulminācija. Tās kvalitāte tieši ietekmē drošību, efektivitāti, un šķidruma kontroles sistēmas izmaksas. Kā rūpnīca ar lielu ražošanas pieredzi, mēs dziļi saprotam katras detaļas nozīmi — no precīzas materiālu izvēles un mikronu līmeņa apstrādes precizitātes līdz stingrai starptautisko standartu ievērošanai.
Ja meklējat augstas kvalitātes vārstu sfēras, kas atbilst prasīgiem servisa nosacījumiem un starptautiskajiem standartiem, vai ja jums nepieciešama ekspertu tehniskā konsultācija, lūdzu, nevilcinieties sazinieties ar mums. Ļaujiet mums atbalstīt jūsu panākumus ar mūsu profesionālajām zināšanām un uzticamiem produktiem.