სითხის კონტროლის სამყაროში, ბურთის სარქველს უჭირავს შეუცვლელი პოზიცია მისი უმაღლესი შესრულების გამო. მისი ყველა უპირატესობის წყარო კონცენტრირებულია ერთ ერთი შეხედვით მარტივ, მაგრამ ზუსტ კომპონენტში: ბურთი (ან სფერო). ეს არ არის მხოლოდ გადამრთველი, მაგრამ “გული” რომელიც განსაზღვრავს დალუქვის შესრულებას, სიცოცხლის ხანგრძლივობა, და სარქვლის საიმედოობა.
როგორც ქარხანა, რომელიც ღრმად არის დაკავებული სარქველების წარმოებაში, BMAG თვლის, რომ სარქვლის ყველა ნაწილის საფუძვლიანად გააზრება აუცილებელია, რადგან ის მყიდველებსა და მომხმარებლებს საშუალებას აძლევს უკეთ გაიაზრონ და გამოიყენონ იგი. ამ სტატიაში მოცემულია ბურთის სარქვლის სფეროს ფუნქციის ყოვლისმომცველი ანალიზი, მასალები, და წარმოების პროცესი. ჩვენ ასევე შევისწავლით სფეროთი გამოწვეულ გავრცელებულ წარუმატებლობებს და მათ გადაწყვეტას, შესაბამისი საერთაშორისო სტანდარტების მოტივით, რათა უზრუნველყოს ყოვლისმომცველი ცოდნის ბაზა მაღალი ხარისხის სფეროს მიღმა.
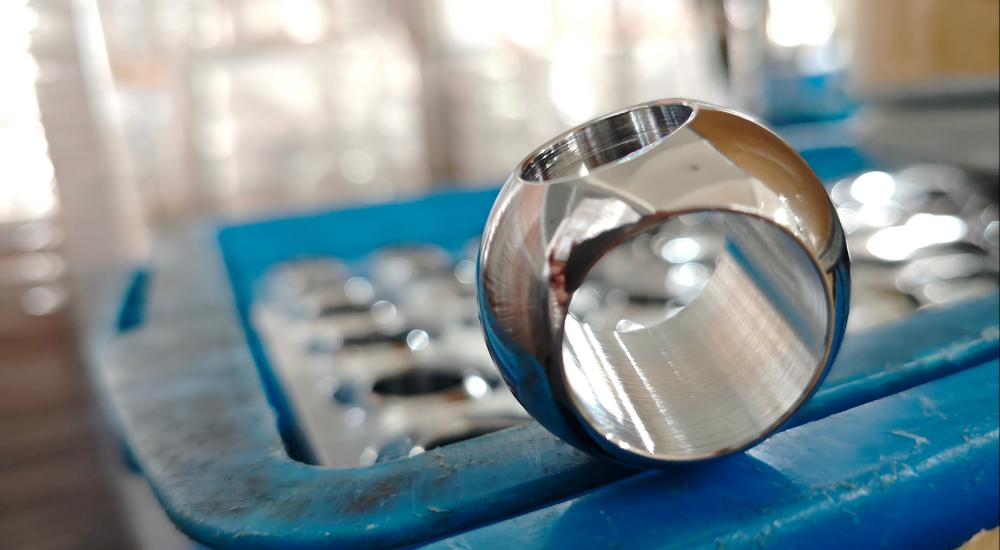
1. ძირითადი ფუნქცია და მუშაობის პრინციპი: 90 გრადუსიანი ბრუნვის ხელოვნება
სფეროს ძირითადი ფუნქციაა აკონტროლეთ სითხის გავლა და გამორთვა. მისი პრინციპი არის მარტივი და ძალიან ეფექტური:
გახსენით: ჭაბურღილი (არხი სფეროს გავლით) არის მილის დინების მიმართულების პარალელურად, დაბალი წინააღმდეგობის შექმნა, სწორი გზა, რათა საშუალომ შეუფერხებლად გაიაროს.
დახურვა: ღეროს მობრუნებით 90 გრადუსი, სფეროს მყარი ზედაპირი ხდება დინების მიმართულების პერპენდიკულარული. მჭიდრო კონტაქტში ორივე მხარეს სავარძლებთან, იგი ქმნის საიმედო გამორთვის ბეჭედს.
ეს სწრაფი 90-გრადუსიანი გახსნა/დახურვა არის ბურთიანი სარქვლის დამახასიათებელი უპირატესობა სხვებთან შედარებით, როგორიცაა კარიბჭე ან გლობუსის სარქველები..

2. მასალის შერჩევა: პირველი ნაბიჯი წარმატებისკენ
სფეროს მასალა პირდაპირ განსაზღვრავს მის უნარს სტაბილურად მოქმედებდეს გრძელვადიან პერსპექტივაში სპეციფიკურ ტემპერატურაზე, ზეწოლები, და ქიმიური საშუალებები. არასწორი მასალის არჩევა სარქვლის ნაადრევი უკმარისობის ერთ-ერთი მთავარი მიზეზია.
| მასალის ტიპი | საერთო კლასები | ძირითადი მახასიათებლები & უპირატესობები | ტიპიური აპლიკაციები |
| უჟანგავი ფოლადი | SS304, SS316, SS316L, დუპლექსი SS 2205 | ყველაზე ფართოდ გამოიყენება. შესანიშნავი კოროზიის წინააღმდეგობა, განსაკუთრებით 316/316ლ ქლორიდების წინააღმდეგ. მაღალი სანიტარული კლასი, კარგი ძალა. | წყლის დამუშავება, ქიმიური დამუშავება, საკვები & სასმელი, ფარმაცევტული საშუალებები, ბუნებრივი აირი |
| ნახშირბადოვანი ფოლადი | A105 (ყალბი), WCB (როლებში) | ეკონომიურად ეფექტური, მაღალი სიმტკიცე და სიმტკიცე, შესაფერისი მაღალი წნევისთვის & ტემპერატურა. ცუდი კოროზიის წინააღმდეგობა, ჩვეულებრივ მოითხოვს ზედაპირის დაფარვას. | ზეთი & გაზი, ორთქლის სისტემები, მაღალი წნევის მილსადენები |
| თითბერი | Hpb59-1, C36000 | კარგი თბოგამტარობა, შესანიშნავი დამუშავება, დაბალი ღირებულება. შესაფერისია არაკოროზიული მედიისთვის. | საცხოვრებელი წყლის ხაზები, HVAC, გაზის მილები |
| სპეციალური შენადნობები | მონელი, ჰასტელოი, ინკონელი, ტიტანის | ექსტრემალური პირობებისთვის. უმაღლესი წინააღმდეგობა კონკრეტული ქიმიკატების მიმართ, მაღალი ტემპერატურა, და აცვიათ. | ზღვის წყლის გაუვალობა, ძლიერი მჟავები/ტუტეები, აერონავტიკა, ოფშორული პლატფორმები |
| კერამიკა | ცირკონია (ZrO2), ალუმინა (Al2O3) | უკიდურესად მაღალი სიხისტე, განსაკუთრებული ტარება & კოროზიის წინააღმდეგობა, შესანიშნავი მაღალი ტემპერატურის სტაბილურობა. | მაღალი აბრაზიული ნალექები, კოროზიული მედია ნაწილაკებით |

3. წარმოების პროცესი: ტრანსფორმაცია ცარიელიდან ზუსტი ბირთვამდე
მაღალი ხარისხის სფეროს შექმნა ეყრდნობა მკაცრ და ზუსტ წარმოების პროცესს.
- მასალის შერჩევა & გაყალბება/ჩამოსხმა: შერჩეულია მაღალი ხარისხის ბარის მარაგი ან მილები. საწყისი ბლანკი იქმნება ცხელი გაყალბების ან ზუსტი ჩამოსხმის გზით. ჭურჭელი გთავაზობთ უმაღლეს მექანიკურ თვისებებს.
- უხეში დამუშავება & სითბოს მკურნალობა: CNC ლათები ასრულებენ საწყის ფორმირებას. ამას მოჰყვება თერმული დამუშავება (მაგ., ხსნარის ანილირება, ჩაქრობა) სტრესის მოსახსნელად, მიკროსტრუქტურის ოპტიმიზაცია, და გააძლიეროს მასალის თვისებები.
- სახვითი სახეხი: ეს არის გადამწყვეტი ნაბიჯი. სპეციალიზებული სფეროს სახეხი მანქანა გამოიყენება ზუსტად სამართავად სფერულობა (დამრგვალება) და ზედაპირის უხეშობა (რა). სარკისებური, იდეალურად მრგვალი ზედაპირი აუცილებელია დაბალი ბრუნვისა და ნულოვანი გაჟონვის დალუქვის მისაღწევად.
- ზედაპირის დამუშავება & გაძლიერება: მომთხოვნი აპლიკაციებისთვის, სფეროს ზედაპირი გაუმჯობესებულია ისეთი პროცედურებით, როგორიცაა უელექტრო ნიკელის დაფარვა (ENP), მყარი ქრომის საფარი (HCr), ან ვოლფრამის კარბიდის საფარი (TCC) კოროზიის ან აცვიათ წინააღმდეგობის გასაუმჯობესებლად.
- საბოლოო შემოწმება: ზუსტი ინსტრუმენტების გამოყენება, როგორიცაა კოორდინატების საზომი მანქანა (CMM), ყველა სფერო განიცდის 100% შემოწმება ზომებისთვის, დამრგვალება, და ზედაპირის დასრულება, რათა უზრუნველყოს დიზაინის სტანდარტების შესაბამისი.

4. სფეროს მიერ გამოწვეული საერთო ჩავარდნები: მიზეზები და გადაწყვეტილებები
ბევრი სარქვლის უკმარისობა შეიძლება აღმოჩნდეს სფეროში. ამ საკითხების გააზრება დაგეხმარებათ სწორად შერჩევასა და შენარჩუნებაში.
| საერთო მარცხი | ძირეული მიზეზი (სფეროსთან დაკავშირებული) | გამოსავალი |
| 1. შიდა გაჟონვა | – ნაკაწრები ან გამონაყარი სფეროს ზედაპირზე: მყარი ნაწილაკები მედიაში ან არასწორი მუშაობა იწვევს ნაკაწრებს, საჯდომთან ბეჭდის ხაზის გატეხვა. – სფეროს კოროზია: მასალის არასწორი შერჩევა იწვევს ქიმიურ კოროზიას, ზედაპირს არათანაბარი ხდის. – მრგვალობის დაკარგვა: მუდმივი დეფორმაცია მაღალი ტემპერატურის/წნევის ან ცუდი საწყისი წარმოების სიზუსტის პირობებში ხელს უშლის სავარძელთან სრულყოფილ მორგებას. | – გაზარდეთ ზედაპირის სიმტკიცე: აირჩიეთ უფრო მყარი საბაზისო მასალა ან გამოიყენეთ ზედაპირის გამკვრივება (მაგ., TCC). – მასალის სწორი შერჩევა: მკაცრად შეარჩიეთ კოროზიის მდგრადი მასალები (მაგ., უჟანგავი ფოლადი, ჰასტელოი) მედიის ქიმიური შემადგენლობის საფუძველზე, ტემპერატურა, და კონცენტრაცია. – უზრუნველყოს წარმოების სიზუსტე: პარტნიორი საიმედო მწარმოებელთან, რომელიც უზრუნველყოფს საჭირო სფერულობისა და ზედაპირის დასრულებას. |
| 2. მაღალი ოპერაციული ბრუნვა ან კრუნჩხვა | – ნაღვლიანობა სფეროსა და ადგილს შორის: მაღალი წნევის ქვეშ ან არასაკმარისი შეზეთვით, ლითონის გარკვეული კომბინაციები (როგორც უჟანგავი-ზე-უჟანგავი) შეუძლიათ ერთმანეთთან მიბმა. – მედიის გამყარება/კრისტალიზაცია: ისეთი საშუალებები, როგორიცაა სიროფი ან ცაცხვის ხსნარი, შეიძლება გამაგრდეს სარქვლის ღრუში, “წებოვნება” სფერო ადგილზე. – კოროზიის პროდუქტების დაგროვება: ოქსიდები და სხვა მინარევები კოროზიული სფეროდან ზრდის ხახუნს. | – მასალების დაწყვილების ოპტიმიზაცია: მოერიდეთ ნაღვლიანობისკენ მიდრეკილ კომბინაციებს ან წაისვით დაბალი ხახუნის საფარი ENP სფეროსკენ. – რეგულარული მოვლა & დასუფთავება: გამყარებისკენ მიდრეკილი მედიისთვის, ჩამოაყალიბეთ სარქვლის ციკლის და ხაზის ჩამორეცხვის გრაფიკი. – გამოიყენეთ კოროზიის მდგრადი მასალები: ფუნდამენტურად თავიდან აიცილოთ კოროზიის პროდუქტების წარმოქმნა. |
| 3. ეროზია/აბრაზია | – მაღალი სიჩქარის სითხე ან მყარი ნაწილაკები: ქვიშის ხაზებში, slurry, ან კატალიზატორები, სწრაფად მოძრავი ნაწილაკები სფეროს ზედაპირზე ქვიშის ქაღალდის მსგავსად მოქმედებს, განსაკუთრებით ჩახშობის დროს. | – გამოიყენეთ ულტრა მყარი მასალები: გამოიყენეთ კერამიკული სფეროები, რომლებიც საგრძნობლად უფრო მყარია ვიდრე ლითონები. – გამოიყენეთ Surface Hardfacing: გადააფარეთ ლითონის სფეროები ვოლფრამის კარბიდი (TCC) ან Stellite-ის გადაფარვა უკიდურესად აცვიათ მდგრადი ფენის შესაქმნელად. – მოერიდეთ ჩახშობას სტანდარტული ბურთიანი სარქველებით: აბრაზიული სერვისებისთვის, რომლებიც საჭიროებენ ჩახშობას, გამოიყენეთ სპეციალურად შექმნილი V-პორტის ბურთიანი სარქველები ან ეროზიისადმი მდგრადი სხვა ტიპის სარქველები. |

5. ძირითადი სტანდარტები, რომლებიც არეგულირებენ ბურთის სარქვლის სფეროებს
წარმოების პროფესიული სფერო უნდა იცავდეს მკაცრ საერთაშორისო სტანდარტებს, რომლებიც განსაზღვრავს მოთხოვნებს მასალების მიმართ, ზომები, და შემოწმება.
API 608 – ლითონის ბურთიანი სარქველები – ფლანგიანი, ძაფიანი, და შედუღების ბოლოები
- წყარო: ამერიკული ნავთობის ინსტიტუტი.
- შესაბამისობა: ბურთულიანი სარქველების პირველადი სტანდარტი ნავთობქიმიურ ინდუსტრიაში. იგი განსაზღვრავს მოთხოვნებს დიზაინისთვის, მასალები, კედლის სისქე, ტესტირება, და შემოწმება. ის უზრუნველყოფს სახელმძღვანელო პრინციპებს სფეროს მასალის შერჩევისა და კედლის სისქის გამოთვლებისთვის, რათა უზრუნველყოს უსაფრთხოება წნევის ქვეშ.
API 6D – მილსადენის და მილსადენის სარქველების სპეციფიკაცია
- წყარო: ამერიკული ნავთობის ინსტიტუტი.
- შესაბამისობა: ფოკუსირებულია სარქველებზე გრძელი დისტანციური მილსადენებისთვის, ეს სტანდარტი უფრო მკაცრია. ის აწესებს მკაცრ მატერიალურ მოთხოვნებს სფეროსთვის, მათ შორის ზემოქმედების ტესტირება, და ავალდებულებს არადესტრუქციულ გამოკვლევას (NDE) როგორც რენტგენოგრაფიული ტესტირება (RT) ან ულტრაბგერითი ტესტირება (UT) უზრუნველყოს სფერო შიდა დეფექტებისგან.
ASME B16.34 – სარქველები - ფლანგირებული, ძაფიანი, და Welding End
- წყარო: ამერიკის მექანიკოსთა საზოგადოება.
- შესაბამისობა: ეს არის სარქვლის დიზაინის ფუნდამენტური სტანდარტი, რომელიც განსაზღვრავს წნევის და ტემპერატურის რეიტინგებს. სფეროს დიზაინი, განსაკუთრებით მისი კედლის სისქე, უნდა იყოს საკმარისი იმისათვის, რომ გაუძლოს ზეწოლას დანიშნულ რეიტინგში, და ეს სტანდარტი იძლევა გაანგარიშების საფუძველს.
ISO 17292 – ლითონის ბურთიანი სარქველები ნავთობისთვის, ნავთობქიმიური და მასთან დაკავშირებული მრეწველობა
- წყარო: სტანდარტიზაციის საერთაშორისო ორგანიზაცია.
- შესაბამისობა: როგორც API-ს საერთაშორისო კოლეგა 608, იგი ანალოგიურად ასახავს დიზაინს, მასალა, შესრულება, ტესტირება, და სამრეწველო ლითონის ბურთიანი სარქველების შემოწმების მეთოდები, რაც მას კრიტიკულ ცნობად აქცევს მთელ მსოფლიოში.
დასკვნა: პროფესიონალური არჩევანი არის საიმედო გარანტია
ბურთიანი სარქვლის სფერო ტექნოლოგიისა და ოსტატობის კულმინაციაა. მისი ხარისხი პირდაპირ გავლენას ახდენს უსაფრთხოებაზე, ეფექტურობა, და თქვენი სითხის კონტროლის სისტემის ღირებულება. როგორც ქარხანა დიდი წარმოების გამოცდილებით, ჩვენ ღრმად გვესმის ყველა დეტალის მნიშვნელობა - მასალის ზუსტი შერჩევისა და მიკრონის დონის დამუშავების სიზუსტედან საერთაშორისო სტანდარტების მკაცრ დაცვამდე.
თუ თქვენ ეძებთ მაღალი ხარისხის სარქველების სფეროებს, რომლებიც აკმაყოფილებს მოთხოვნილ მომსახურების პირობებს და საერთაშორისო სტანდარტებს, ან თუ გჭირდებათ ექსპერტის ტექნიკური კონსულტაცია, გთხოვთ, ნუ მოგერიდებათ დაგვიკავშირდით. მოდით, მხარი დავუჭიროთ თქვენს წარმატებას ჩვენი პროფესიული ცოდნით და სანდო პროდუქტებით.